
 ENG

V odvodňovacej miestnosti skrutkového lisu nie je najvýraznejším rozdielom medzi dvoma zariadeniami značka lisu alebo počet filtračných kotúčov. To sa stane, keď sa zmení prichádzajúci kal. V jednom závode prejde operátor, stlačí hrsť koláča a po ďalšom kole nastaví čerpadlo polyméru. V inom prípade riadiaca slučka číta prívodný tok, koriguje dávkovacie čerpadlo v priebehu niekoľkých sekúnd a spúšťa cyklus preplachovania skôr, ako sa sitá zaslepia.
Krátky záver: automatické odvodňovacie systémy závitovkového lisu sú vhodné pre zariadenia s variabilným podávaním, obmedzeným časom obsluhy alebo 24-hodinovou prevádzkou. Manuálne nastavená jednotka môže byť stále dobrou voľbou, keď charakteristiky kalu zostanú stabilné a skúsený operátor je vždy nablízku. Výber teda nie je len o mechanickej kvalite; ide o logiku riadenia a prevádzkové podmienky.
Čo oddeľuje odvodňovacie systémy automatických a ručných závitovkových lisov
Mechanický princíp skrutkového lisu je jednoduchý. Špirálovitá skrutka posúva kal cez postupne sa zužujúcu komoru, vytláča vodu cez pevné alebo pohyblivé medzery filtra a na konci vypúšťa koláč. Automatická a manuálna verzia používajú rovnaký hriadeľ, rovnaké sitá a rovnakú protitlakovú dosku. Rozdiel sa prejavuje v troch kontrolných bodoch: dávkovanie polyméru, regulácia podávania a načasovanie prania.
Ovládanie dávkovania polyméru
Polymér predstavuje najväčšie chemické náklady vo väčšine operácií odvodňovania kalu. Na ručne nastavenom lise sa dávkovacie čerpadlo nastaví na pevný zdvih alebo frekvenciu a potom sa pravidelne kontroluje. Pretože operátor nemôže pozorovať vypúšťanie nepretržite, bežnou praxou je prepĺňanie polyméru, aby sa zaručil dostatočne suchý koláč. Táto bezpečnostná rezerva je uvedená na faktúre za chemikálie.
Automatický lis spáruje dávkovacie čerpadlo s dávkovacím prietokomerom a v lepších systémoch so snímačom pevných látok alebo zákalu, takže dávka sleduje skutočné zaťaženie. Napríklad integrované dávkovacie zariadenie s premenlivou frekvenciou, ako je napr Automatický dávkovač chemikálií QXYTH1000L priebežne upravuje kŕmnu dávku. Pri dodatočných úpravách z manuálneho dávkovania na reguláciu v uzavretej slučke, závody bežne uvádzajú o 10-20% nižšiu spotrebu polyméru pri rovnakej suchosti koláča.
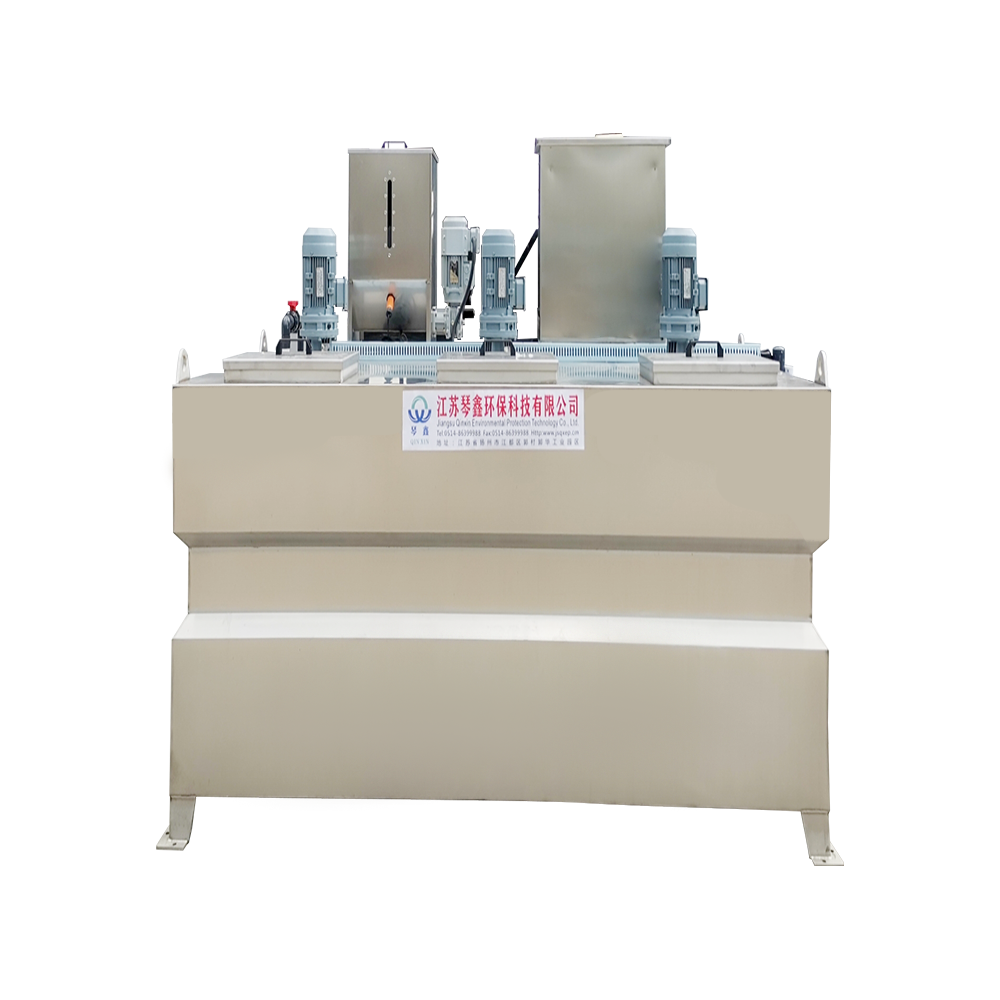 1500L automatický dávkovač chemických práškov s variabilnou frekvenciou Integrovaný 1500 l automatický dávkovač chemického prášku s variabilnou reguláciou frekvencie pre presné, nepretržité a spoľahlivé priemyselné... Zobraziť produkt →
Variácia krmiva a pevných látok
Väčšina kalových prúdov v reálnom svete nie je konštantná. Potravinársky závod, ktorý vypúšťa v dávkach, sa môže zmeniť z 1,2 % na 3,5 % pevných látok v priebehu približne jednej hodiny; mliekareň alebo chemický závod sa môže posunúť ešte rýchlejšie. Manuálny systém zareaguje na ďalšie kolo operátora, vtedy tenký koláč alebo zaplavené sito už ovplyvnili výkon. Automatické systémy zisťujú odchýlky na prietokomere alebo v krútiacom momente lisu a súčasne upravujú rýchlosť skrutky, dávku polyméru a protitlak.
Protitlak, rýchlosť skrutky a umývacie cykly
Protitlaková doska, rýchlosť skrutky a cyklus umývania sita určujú, ako sa koláč vysuší a ako dlho sitá vydržia. V manuálnej prevádzke sa tieto parametre nastavujú pri uvádzaní do prevádzky a menia sa len vtedy, keď operátor zaznamená problém. Automatické systémy dohliadajú na krútiaci moment a tlak a neustále vykonávajú malé korekcie. Napríklad umývací cyklus môže byť spustený skôr zvýšením diferenčného tlaku než pevným časovačom, čo znižuje zbytočnú spotrebu vody a zabraňuje oslepeniu obrazovky skôr, ako to ovplyvní výstup.
Čo automatizácia stojí a čo ušetrí
Obstarávacia cena automatického skrutkového lisu je vyššia, zvyčajne o cenu senzorov, PLC, pohonov s premenlivou frekvenciou a programovania. Návratnosť zvyčajne pochádza z troch zdrojov: menej času operátora, menej odpadu polyméru a menej odstávok spôsobených neskorou reakciou na náročné podávanie.
| Parameter | Manuálna prevádzka | Automatická prevádzka |
|---|---|---|
| Úprava dávky polyméru | Nastavuje operátor počas kôl | Priebežne korigované zo signálu prietoku alebo pevných látok |
| Čas operátora | Typicky 1-2 hodiny za zmenu | Asi 30 minút za zmenu na kontrolu |
| Spotreba polyméru | Vyššie v dôsledku bezpečnostného predávkovania | O 10-20% nižšia vo väčšine inštalácií |
| Stabilita vlhkosti koláča | Závisí od úsudku operátora | Reprodukovateľné v užšom rozsahu |
| Reakcia na šokové zaťaženie | Odložené do ďalšej ručnej kontroly | Kompenzované v priebehu niekoľkých sekúnd |
| Ovládanie umývania a splachovania | Manuálny alebo pevný časovač | Spúšťa sa tlakom alebo časom chodu |
| Počiatočná investícia | Nižšie náklady na kontrolu | Vyššie náklady na kontrolu, často vrátené za 12 – 24 mesiacov |
V závode, ktorý prevádzkuje lis 24 hodín denne, môže samotná úspora práce prevýšiť náklady na prístrojové vybavenie počas prvého roka. K tomu sa pridávajú úspory polymérov, najmä keď sa typ kalu mení s ročnými obdobiami alebo s výrobnými šaržami. Podrobnejší rozpis nájdete v našom analýza nákladov na polymér a energiu pre závitovkové lisy .
Kde si automatizácia zarába
Automatické ovládanie nie je všade rovnako hodnotné. Najjasnejšie prípady sú zvyčajne tie, kde nie je možné predvídať krmivo pred začiatkom zmeny. Chovné farmy napríklad produkujú hnoj s obsahom pevných látok, ktorý závisí od čistiacich cyklov, typu podstielky a zrážok. Potravinárske závody s dávkovým vypúšťaním a mliekarne vytvárajú podobné vrcholy. Chemické parky, kde sa krmivo mení u každého dodávateľa, posúvajú rozsah záťaže ešte viac.
Pre tie clá s vysokou variáciou, vysokoenergeticky úsporný automatický závitovkový lis QXDL352 na priemyselné odpadové vody obsahuje riadiacu logiku potrebnú na sledovanie meniacich sa záťaží. Závody v týchto sektoroch len zriedka dosahujú konzistentnú vlhkosť koláča a použitie polyméru, keď sa dávkovacie čerpadlo musí nastavovať ručne.
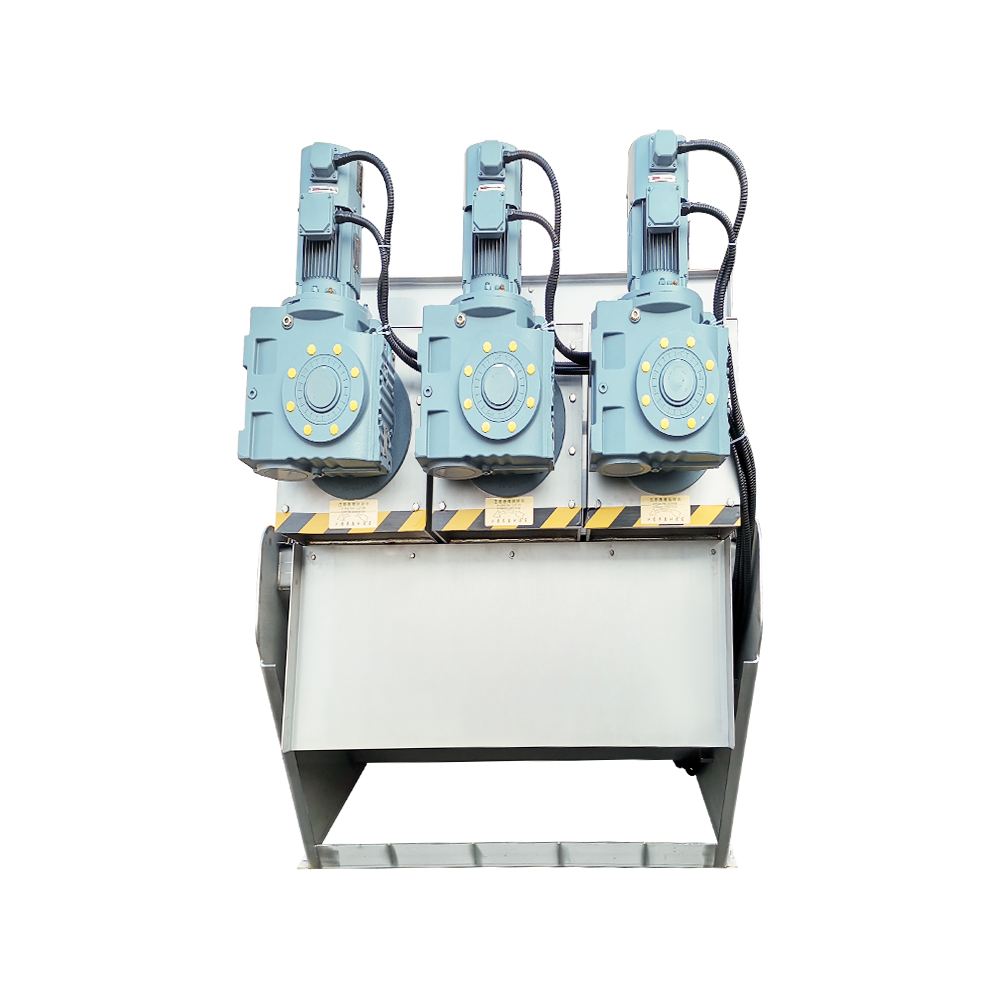 Veľký stroj na odvodňovanie kalov so závitovkovým lisom z nehrdzavejúcej ocele – vysoká účinnosť Optimalizujte svoje čistenie odpadových vôd pomocou nášho veľkého, vysokoúčinného skrutkového lisu z nehrdzavejúcej ocele. Tento stroj poskytuje vynikajúce odvodnenie... Zobraziť produkt →
Keď má manuálne nastavený systém ešte zmysel
Existujú aj závody, kde je rozumnou voľbou ručne nastavený závitovkový lis. Spoločným profilom je malá mestská stanica s neustálym zaťažením, zariadenie bežiace menej ako osem hodín denne pri jednom pevnom toku alebo miesto, kde personál už rozumie procesu tak dobre, že stav koláča je kontrolovaný bez rozmýšľania.
V takýchto prípadoch sa dodatočné prístrojové vybavenie a programovanie nemusia nikdy vrátiť. Manuálne ovládanie tiež znamená menej zlyhaných komponentov, jednoduchšie elektrické riešenie problémov a nižšie počiatočné náklady. Kľúčom je úprimnosť v podávaní: ručná prevádzka funguje dobre len vtedy, ak je kŕmenie skutočne stabilné, nielen sa predpokladá, že je stabilné.
Vplyv údržby, čistenia a prevádzkyschopnosti
Zanesenie sita je najčastejšou príčinou neplánovaných prestojov v závitovkových lisoch. Kal obsahuje vlasy, vláknitý materiál a mastnotu, ktoré sa môžu zakliniť medzi medzery filtra. Manuálne ovládaná jednotka závisí od toho, či operátor spustí umývací cyklus dostatočne skoro. Ak je zmena zaneprázdnená, zablokovaná obrazovka môže zostať nepovšimnutá, kým sa lis nevypne pri vysokom krútiacom momente.
Automatická regulácia monitoruje krútiaci moment a diferenčný tlak a spustí pranie skôr, ako sa zablokovanie stane vážnym. Zaznamenáva aj frekvenciu umývania, takže pracovníci údržby môžu zistiť trend k častejšiemu upchávaniu a opraviť úpravu pred zlyhaním lisu. Príčiny upchávania, metódy detekcie a postupy čistenia sú zahrnuté v našom článku Návod na údržbu multidiskového skrutkového lisu a prevenciu upchatia .
Ako si vybrať medzi automatickým a ručným závitovkovým lisovacím odvodňovacím systémom
Keď hodnotíte dodávateľa, oddeľte mechanickú špecifikáciu od špecifikácie kontroly. Mechanický lis rozhoduje o dosiahnuteľnej suchosti; riadiaci systém rozhoduje o tom, ako konzistentne ho lis počas zmeny dosiahne. Pred rozhodnutím si preštudujte nasledujúci kontrolný zoznam:
- Rozsah kŕmnej sušiny: ak sa obsah sušiny môže meniť o viac ako 1,5 percentuálneho bodu za jeden pracovný deň, automatická kontrola by sa mala považovať skôr za nevyhnutnosť než možnosť.
- Denná prevádzková doba: zariadenia bežiace viac ako 12 hodín denne zvyčajne oprávňujú automatizáciu do dvoch rokov; jednotky bežiace len niekoľko hodín nemusia.
- Dostupnosť operátora: ak nikto nemôže byť v odvodňovacej miestnosti niekoľkokrát za zmenu, manuálne nastavenie bude viesť k nestabilným výsledkom.
- Manipulácia s polymérom: časté zmeny typu polyméru alebo dávky sa dajú ľahšie zvládnuť, keď je možné dávkovací systém preprogramovať z HMI.
- Požiadavky na monitorovanie: pracoviská so SCADA a vzdialenými alarmmi očakávajú, že lis bude komunikovať s riadiacou miestnosťou; manuálne stroje neposkytujú takú úroveň údajov.
- Kapacita údržby: automatizácia udržuje lis čistý, ale senzory stále potrebujú personál, ktorý rozumie elektrickému systému.
Keď je plne automatický balík opodstatnený, stroj ako napr ekologický automatický skrutkový lis QXDL303 môže byť dodaný ako jeden kompletný systém s dávkovacou lištou a riadiacou skriňou, čo odstraňuje riziko rozhrania medzi lisom a dodávateľom automatizácie.
 Vlastná úprava odpadovej vody Ekologický stroj na odvodňovanie kalu so špirálovou skrutkou Yangzhou Qinxin Environmental Protection Technology Co, Ltd je Čína vlastné čistenie odpadových vôd Ekologicky šetrné špirálové skrutkové kaly Dewa... Zobraziť produkt →
Žiadny dizajn sa nehodí na každú stránku. Stabilný posuv, krátky prevádzkový deň a skúsená obsluha môžu udržať ručne nastavený závitovkový lis v dobrom chode roky. Premenlivý kal, dlhé prevádzkové hodiny alebo obmedzený počet zamestnancov posúvajú váhy smerom k odvodňovacím systémom s automatickým závitovkovým lisom. Ak zužujete možnosti, pozrite si naše Sortiment zariadení na odvodňovanie závitovkového lisu a porovnávajte kontrolné balíky tak pozorne, ako porovnávate medzery filtrov a materiál konštrukcie.


 TOP